Специальные
Припой МНМц 9-23,5
Плавление925–950 °C
Свинецнет
Формы2 вида
Партияот 10 кг
Характеристики
Припой МНМц 9-23,5: технические данные
- Состав
- Медь - 67,5%
- Марганец - 23,5%
- Никель - 9%
- Температура плавления
- 925–950 °C
- Формы выпуска
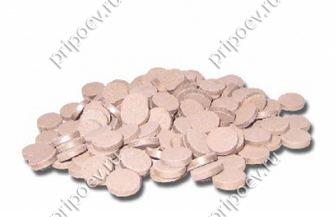
- таблетки, порошок
- Содержит свинец
- нет
- Солидус
- 925 °C
- Ликвидус
- 950 °C
- Температура пайки
- 980–1000 °C
- Прочность на срез 30ХГСА–ВК8
- 420 МПа (смесь) и 480 МПа (лента)
- Флюс
- ФП-2
- Формы по источнику
- порошковая смесь с флюсом и лента
- Порошковая смесь (МАИ)
- распылённый порошок + 8 % флюса
Состав
- CuМедь 67,5%
- MnМарганец 23,5%
- NiНикель 9%
Температура плавления
925–950 °C
03006009001200
МНМц 9-23,5 плавится в интервале 925–950 °C, это твёрдый припой. Близкие по температуре: П100М (900–950 °C), П100 (900–950 °C), ЛНМц 49-9-0,2 (915–930 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют МНМц 9-23,5
МНМц 9-23,5 — высокотемпературный припой на медной основе с никелем и марганцем. Цифры в марке — номинальное содержание никеля (около 9 %) и марганца (около 23,5 %), остальное медь. Основная область применения — напайка пластин из твёрдых сплавов на стальные корпуса инструмента, где соединение должно держать нагрев и ударную нагрузку:
- резцы, фрезы и буровой инструмент с пластинами ВК и ТК;
- соединения, которые при работе нагреваются сильнее, чем допускают серебряные припои;
- детали, где нужна более высокая прочность шва, чем дают латунные припои.
В отраслевой публикации по пайке твёрдосплавного инструмента (журнал «РИТМ») для МНМц 9-23,5 приведён интервал плавления 925–950 °C и температура пайки 980–1000 °C. В тех же испытаниях (сталь 30ХГСА — твёрдый сплав ВК8) соединение на МНМц 9-23,5 показало наибольшую прочность на срез среди медно-цинковых и медно-марганцевых припоев: 420 МПа при пайке смесью и 480 МПа при пайке лентой. Для сравнения, у ЛОК 59-1-0,3 там же получено 240 МПа.
Подготовка
Гнездо под пластину и саму пластину очищают от окалины, масла и следов шлифования. Зазор делают равномерным, без перекосов: при правильно подобранном зазоре поверхностное натяжение удерживает пластину на месте, пока припой жидкий. Номинальный зазор лучше взять из технологии вашего предприятия или ТУ поставщика, в открытых источниках для этой марки он не приведён.
Нагрев и флюс
Пайку ведут ТВЧ или в печи при 980–1000 °C, то есть заметно выше, чем для латунных припоев. Для защиты при пайке МНМц 9-23,5 в той же публикации называют флюс-пасту ФП-2. Паяльная смесь в форме порошка — это распылённый припой, смешанный с флюсом (в диссертации МАИ по пайке инструмента описан состав «порошок МНМц 9-23,5 + 8 % флюса»). Охлаждение после пайки — медленное, чтобы снизить напряжения между сталью и твёрдым сплавом.
С чем совместим
- конструкционные стали (корпуса и державки инструмента);
- твёрдые сплавы групп ВК и ТК;
- медь и медные сплавы — при условии, что они выдерживают температуру пайки около 1000 °C.
Латуни с низкой температурой плавления этим припоем паять нельзя: температура пайки выше их солидуса.
На что обратить внимание
- Сверяйте форму поставки с вашим процессом: лента, порошковая смесь и таблетки ведут себя по-разному. По испытаниям «РИТМ» лента дала более прочное соединение, чем смесь.
- Требуйте в сертификате фактический состав: никель и марганец определяют и температуру плавления, и прочность шва.
- Порошковые смеси с флюсом гигроскопичны. Храните их в закрытой таре, в сухом помещении.
- Не путайте с МНМц 68-4-2. Это другой припой с цинком и более низким ликвидусом.
- марку МНМц 9-23,5 и форму: таблетки или порошковая смесь;
- размер таблеток или фракцию порошка;
- нужен ли флюс в смеси или отдельно.
Специальные
Похожие марки
Вопросы