Специальные · ТУ 1733-026-17228138-2005
Припой ЛНМц 49-9-0,2
Плавление915–930 °C
СтандартТУ 1733-026-17228138-2005
Формы1 вид
Партияот 10 кг
Характеристики
Припой ЛНМц 49-9-0,2: технические данные
- Стандарт
- ТУ 1733-026-17228138-2005
- Температура плавления
- 915–930 °C
- Формы выпуска
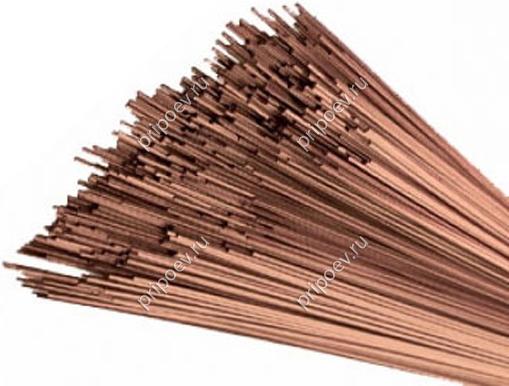
- пруток
- Диаметр, мм
- 2, 3, 4, 5, 6
- Солидус
- 915 °C
- Ликвидус
- 930 °C
- Зарубежный аналог
- близкий по составу: AWS A5.8 RBCuZn-D / ISO 17672 Cu 773 / EN ISO 3677 B-Cu48ZnNi(Si) 890-920 / EN 1044 Cu 305 / DIN 8513 L-CuNi10Zn42 (Cu 48, Ni 10, Si 0,1 — без марганца)
- Температура пайки
- 950–980 °C
- Прочность на срез
- 320 МПа (лента) и 250 МПа (смесь)
- Совмещение с закалкой
- да (закалка 880–900 °C)
- Флюс
- ФП-1 или ФП-2
- Формы
- прутки/лента/смесь/паста/таблетки
Температура плавления
915–930 °C
03006009001200
ЛНМц 49-9-0,2 плавится в интервале 915–930 °C, это твёрдый припой. Близкие по температуре: МНМц 9-23,5 (925–950 °C), П100М (900–950 °C), П100 (900–950 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют ЛНМц 49-9-0,2
ЛНМц 49-9-0,2 — медно-цинковый припой с никелем и марганцем: около 49 % меди, около 9 % никеля, около 0,2 % марганца, остальное цинк. Его основная область — пайка твердосплавного инструмента: резцов, фрез, свёрл, коронок с пластинами из твёрдых сплавов. Никель улучшает смачивание твёрдого сплава и повышает прочность шва, марганец работает как раскислитель. У поставщиков марка идёт по ТУ 1733-026-17228138-2005 (гранулы).
Характеристики
| Параметр | Значение |
|---|---|
| Температура плавления | 915–930 °C |
| Температура пайки | 950–980 °C |
| Прочность на срез, лента | 320 МПа |
| Прочность на срез, смесь | 250 МПа |
Данные из отраслевой статьи о пайке твердосплавного инструмента припоями на основе меди, значения справочные. Нормированные пределы содержания элементов берите из ТУ и сертификата изготовителя.
Как паять
- Подготовка. Посадочное место державки и пластину очищают от окалины, масла и следов спекания. Шероховатость гнезда должна обеспечивать равномерный зазор.
- Флюс. Для этой группы припоев рекомендуют флюсы-пасты ФП-1 и ФП-2.
- Нагрев. ТВЧ, горелкой или в печи до 950–980 °C. Температура пайки выше температуры закалки многих инструментальных сталей (880–900 °C), поэтому пайку можно совместить с закалкой корпуса.
- Охлаждение замедленное. Разница коэффициентов расширения твёрдого сплава и стали создаёт напряжения, и резкое охлаждение может привести к трещинам в пластине.
Формы и выбор
- Лента — прокладка между пластиной и державкой. Даёт наибольшую прочность на срез (320 МПа).
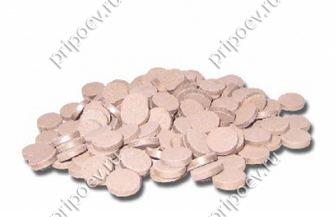
- Смесь, паста, таблетки — дозированная подача при серийной пайке. Прочность ниже (для смеси 250 МПа).
- Прутки — ручная пайка горелкой.
С чем совместим
Твёрдые сплавы групп ВК и ТК на углеродистых и инструментальных сталях, стали между собой. Близкий зарубежный тип — никелевые латуни RBCuZn-D (ISO 17672 Cu 773, около 48 % меди и 10 % никеля, без марганца). Прямой заменой без проверки их считать нельзя.
На что обратить внимание
- Не путайте с ЛНКоМц 49-9-0,2-0,2: в той марке есть ещё кобальт, и поставляется она по другому ТУ.
- Пары цинка вредны, работайте с вытяжкой.
Сравнение с другими припоями для инструмента
| Марка | Плавление, °C | Пайка, °C |
|---|---|---|
| ЛНМц 49-9-0,2 | 915–930 | 950–980 |
| ЛОК 59-1-0,3 | 900 | 930–950 |
| ЛМцЖ 57-1,5-0,75 | 873 | — |
Данные справочные. ЛНМц паяют при более высокой температуре, но она даёт большую прочность на срез, чем ЛОК 59-1-0,3 (240 МПа для прутка).
- Марку и нормативный документ (ГОСТ или ТУ изготовителя).
- Форму и размер: диаметр проволоки или прутка, толщину и ширину ленты, длину отрезков.
- Упаковку: бухты, катушки, связки прутков, коробки.
- Требование к сертификату: фактический химический состав партии.
Специальные
Похожие марки
Вопросы