Специальные
Припой МНМц 68-4-2
Пайка резцов, пластин, металлорежущих инструментов сплавов ТК, ВК
Плавление914–970 °C
Свинецнет
Формы3 вида
Партияот 10 кг
Характеристики
Припой МНМц 68-4-2: технические данные
- Состав
- Медь 62-68%
- Цинк 24,5-32,5%
- Никель 4-5%
- Марганец 1,5-2,5%
- Температура плавления
- 914–970 °C
- Формы выпуска
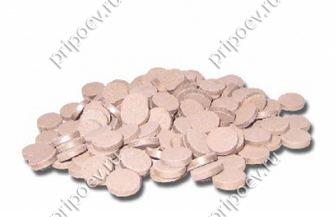
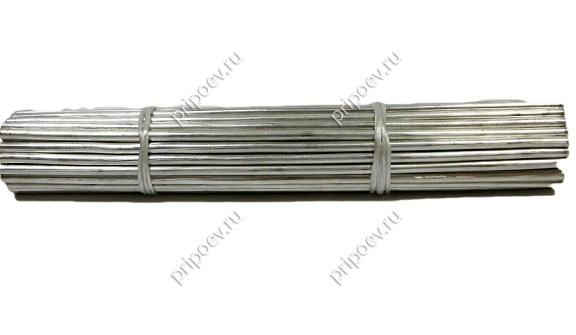
- лента, таблетки, порошок
- Применение
- Пайка резцов, пластин, металлорежущих инструментов сплавов ТК, ВК
- Изделия
- резцы
- Содержит свинец
- нет
- Солидус
- 914 °C
- Ликвидус
- 970 °C
- Температура пайки
- 1000–1050 °C (по russkijmetall) или 1080–1100 °C (по metatorg) — уточнить
- Зазор под пайку
- 0,05–0,2 мм
- Формы
- гранулы и таблетки Ø10 мм и полосы и лента и проволока 0,4–1,0 мм и порошок
Состав
- CuМедь 62–68%
- ZnЦинк 24,5–32,5%
- NiНикель 4–5%
- MnМарганец 1,5–2,5%
Температура плавления
914–970 °C
03006009001200
МНМц 68-4-2 плавится в интервале 914–970 °C, это твёрдый припой. Близкие по температуре: ВПР-4 (940–980 °C), МНМц 9-23,5 (925–950 °C), П100М (900–950 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют МНМц 68-4-2
МНМц 68-4-2 — высокотемпературный припой на медной основе с никелем и марганцем для пайки твёрдосплавного инструмента и стальных конструкций. Его выпускают по ТУ 48-21-674-91. Основное применение — напайка пластин ВК и ТК на стальные корпуса резцов, фрез, свёрл и борфрез. Никель улучшает смачивание твёрдого сплава, марганец раскисляет расплав.
- напайка твёрдосплавных пластин на режущий инструмент;
- пайка нержавеющей стали;
- пайка медных сплавов с медью 68 % и выше и медно-никелевых сплавов.
Открытые данные о составе и температурах расходятся. Отраслевой справочный ресурс приводит медь 62–68 %, цинк 24,5–32,5 %, никель 4–5 %, марганец 1,5–2,5 %, примесей не более 0,3 %. Солидус там — 914 °C, ликвидус — 970 °C, температура пайки — 1000–1050 °C. Каталог другого поставщика даёт медь 66–70 %, никель 3–4 %, марганец 1,5–2,5 %, начало плавления около 1035 °C и пайку при 1080–1100 °C. Точный состав по ТУ подтверждайте сертификатом.
Подготовка
Гнездо державки и пластину очищают от окалины, масла и шлама. Поставщики рекомендуют капиллярный зазор 0,05–0,2 мм. Пластину фиксируют, чтобы она не сместилась при расплавлении припоя.
Нагрев
Пайку ведут ТВЧ, в печи с защитной атмосферой или с флюсом на воздухе. Нагревают до полного расплавления припоя и смачивания пластины. Охлаждают медленно, чтобы снизить напряжения между сталью и твёрдым сплавом.
Флюс
При пайке на воздухе нужен высокотемпературный флюс для твёрдой пайки. Поставщики называют Ф100, ПВ20 и флюсы серии ФК. Остатки флюса удаляют механически и горячей водой.
С чем совместим
- конструкционные и инструментальные стали — твёрдые сплавы ВК и ТК;
- нержавеющие стали;
- медь, медно-никелевые сплавы, латуни с высокой температурой плавления.
На что обратить внимание
- Из-за расхождения данных не закладывайте температурный режим по каталогам.
- При входном контроле проверяйте никель и марганец: от них зависят смачивание и пористость шва.
- Не путайте с МНМц 9-23,5. В нём около 9 % никеля и 23,5 % марганца, а температура пайки — 980–1000 °C.
- Если в припое есть цинк, при перегреве он испаряется. Нужна вытяжка.
- марку и ТУ 48-21-674-91;
- форму: лента (толщина, ширина), проволока (диаметр), таблетки (диаметр) или порошок;
- марки твёрдого сплава и стали державки;
- способ нагрева: ТВЧ, печь или горелка. От него зависит выбор флюса;
- требование указать в сертификате фактическое содержание меди, никеля, марганца и цинка.
Специальные
Похожие марки
Вопросы