Специальные · ГОСТ 16130-90
Припой ЛОК 59-1-0,3
Газовая сварка латуни и наплавка на углеродистую сталь
Плавление890–905 °C
СтандартГОСТ 16130-90
Свинецнет
Формы1 вид
Характеристики
Припой ЛОК 59-1-0,3: технические данные
- Стандарт
- ГОСТ 16130-90
- Состав
- Медь 58,0-60,0%
- Олово 0,70-1,10%
- Кремний 0,20-0,40%
- Цинк остальное
- Железо не более 0,15%
- Свинец не более 0,10%
- Температура плавления
- 890–905 °C
- Формы выпуска
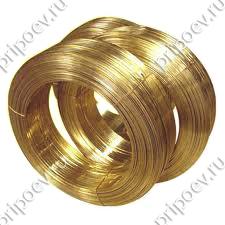
- проволока
- Диаметр, мм
- 2, 3, 4, 5, 6
- Применение
- Газовая сварка латуни и наплавка на углеродистую сталь
- Изделия
- фитинги
- Содержит свинец
- нет
- Солидус
- 890 °C
- Ликвидус
- 905 °C
- Плотность
- 8,4 г/см³
- Предел прочности при растяжении
- 240 МПа
- Зарубежный аналог
- близкий по типу (латунь с оловом и кремнием): ISO 17672 Cu 681 (типовой состав Cu 59, Sn, Si 0,2; 870–890 °C) / DIN 8513 L-CuZn39Sn — пределы составов не совпадают
- Примеси, не более, %
- As ≤0,01; Pb ≤0,10; Fe ≤0,15; Sb ≤0,01; Bi ≤0,003; P ≤0,01; сумма ≤0,3
- Температура пайки
- 930–950 °C
- Форма по ГОСТ 16130-90
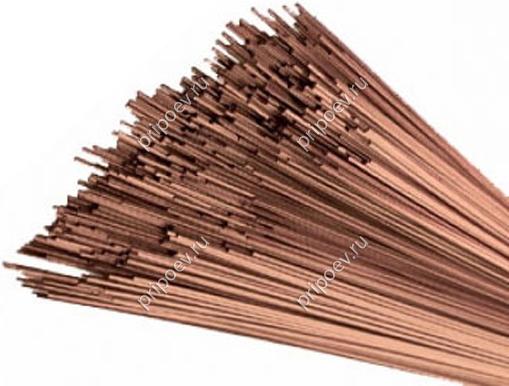
- прутки (допускаются мотки)
- Диаметры прутков по ГОСТ 16130-90
- 6,0 и 8,0 мм
- Длина прутков
- 1–5 м
- Прочность на срез
- 240 МПа (пруток)
Состав
- CuМедь 58,0–60,0%
- ZnЦинк остальное
- SnОлово 0,70–1,10%
- SiКремний 0,20–0,40%
Температура плавления
890–905 °C
03006009001200
ЛОК 59-1-0,3 плавится в интервале 890–905 °C, это твёрдый припой. Близкие по температуре: таблетированный Л63 (900–905 °C), Л63 (900–905 °C), ЛО 60-1 (900 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют ЛОК 59-1-0,3
ЛОК 59-1-0,3 — латунь с оловом и кремнием из ГОСТ 16130-90. Меди 58,0–60,0 %, олова 0,70–1,10 %, кремния 0,20–0,40 %, остальное цинк. Олово и кремний повышают жидкотекучесть, снижают выгорание цинка и улучшают коррозионную стойкость шва. Марку применяют для газовой сварки латуни, наплавки на углеродистую сталь, пайки стали, чугуна, меди и бронзы. Отдельная область — пайка твердосплавных пластин на державки инструмента.
Характеристики
| Параметр | Значение |
|---|---|
| Солидус / ликвидус | 890 / 905 °C |
| Температура пайки | 930–950 °C |
| Плотность | ≈ 8,4 г/см³ |
| Прочность на срез (пруток) | 240 МПа |
Состав — ГОСТ 16130-90. Температуры, плотность и прочность — справочные данные поставщика и отраслевой статьи о пайке твердосплавного инструмента. Примеси, %: мышьяк ≤0,01, свинец ≤0,10, железо ≤0,15, сурьма ≤0,01, висмут ≤0,003, фосфор ≤0,01, сумма ≤0,3.
Как паять
- Подготовка. Зачистка до металла и обезжиривание. Твердосплавные пластины очищают от следов спекания и смазки.
- Флюс. Флюсы на основе буры и борной кислоты. Для твердосплавного инструмента применяют флюсы-пасты ФП-1 и ФП-2, а также Ф100 и ПВ200.
- Нагрев. Горелкой или ТВЧ до 930–950 °C. Перегрев выше этого уровня усиливает испарение цинка и пористость.
- Охлаждение после пайки твёрдого сплава замедленное: это снижает остаточные напряжения и риск трещин в пластине.
С чем совместим
Углеродистые и низколегированные стали, чугун, медь, бронза, латунь (сварка), твёрдые сплавы с напайкой на сталь. Для узлов, работающих в вакууме или при нагреве выше нескольких сотен градусов, цинксодержащие припои не применяют.
На что обратить внимание
- По ГОСТ 16130-90 ЛОК59-1-0,3 выпускают как прутки диаметром 6,0 и 8,0 мм и длиной 1–5 м. По требованию допускаются мотки. Проволоку меньших диаметров поставляют по ТУ изготовителя.
- Цинк в ГОСТ — «остальное». Диапазон вроде «37,92–40,8 %» стандарт не задаёт.
- Пары цинка вредны, нужна вытяжка.
Чем отличается от соседних марок
В сравнении с Л63 у ЛОК 59-1-0,3 меньше меди (58–60 % против 62–65 %) и есть олово с кремнием. Цинк выгорает меньше, растекание лучше. В сравнении с ЛНМц 49-9-0,2 ЛОК паяют при более низкой температуре (930–950 °C против 950–980 °C), но прочность на срез ниже. Для тяжелонагруженного твердосплавного инструмента чаще берут никельсодержащие латуни.
- Марку и нормативный документ (ГОСТ или ТУ изготовителя).
- Форму и размер: диаметр проволоки или прутка, толщину и ширину ленты, длину отрезков.
- Упаковку: бухты, катушки, связки прутков, коробки.
- Требование к сертификату: фактический химический состав партии.
Специальные
Похожие марки
Вопросы