Специальные · ГОСТ 23137-78
Припой ПМЦ-54
Пайка меди, томпака, бронзы и стали
Плавление876–880 °C
СтандартГОСТ 23137-78
Свинецнет
Формы1 вид
Характеристики
Припой ПМЦ-54: технические данные
- Стандарт
- ГОСТ 23137-78
- Состав
- Медь 52-56%
- Цинк остальное
- Железо не более 0,1%
- Свинец не более 0,5%
- Температура плавления
- 876–880 °C
- Формы выпуска
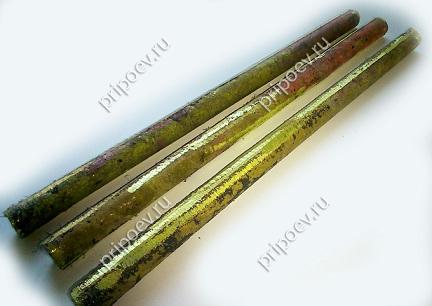
- пруток
- Диаметр, мм
- 16
- Применение
- Пайка меди, томпака, бронзы и стали
- Содержит свинец
- нет
- Солидус
- 876 °C
- Ликвидус
- 880 °C
- Плотность
- 8,3 г/см³
- Удельное электросопротивление
- 4,0 Ом·мм²/м
- Предел прочности при растяжении
- 343 МПа
- Относительное удлинение
- 20 %
- Твёрдость по Бринеллю
- 128 HB
- Примеси, не более, %
- Fe ≤0,1; Pb ≤0,5
- Зазор под пайку
- 0,05–0,2 мм (справочно)
- КЛТР
- 21·10⁻⁶ 1/°C
- Флюс
- бура или борный ангидрид или их смеси
- Назначение по ГОСТ
- пайка меди и томпака и бронзы и стали
Состав
- CuМедь 52–56%
- ZnЦинк остальное
Температура плавления
876–880 °C
03006009001200
ПМЦ-54 плавится в интервале 876–880 °C, это твёрдый припой. Близкие по температуре: ЛО 60-1 (900 °C), таблетированный Л63 (900–905 °C), Л63 (900–905 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют ПМЦ-54
ПМЦ-54 (ПМЦ54) — медно-цинковый припой по ГОСТ 23137-78: медь 52–56 %, цинк — остальное. Примесей допускается не более 0,1 % железа и 0,5 % свинца. Это самый медистый и самый прочный из трёх припоев ГОСТ. Стандарт назначает его для пайки меди, томпака, бронзы и стали.
- пайка стальных деталей и узлов, в том числе со сплавами меди;
- соединения из меди, томпака и бронзы, которые работают под нагрузкой;
- ремонтная пайка, где нужен латунный шов с удлинением.
Характеристики по ГОСТ 23137-78
| Параметр | Значение |
|---|---|
| Солидус / ликвидус | 876 / 880 °C |
| Плотность | 8,3 г/см³ |
| КЛТР | 21·10⁻⁶ 1/°C |
| Временное сопротивление разрыву | 343 МПа (35 кгс/мм²) |
| Относительное удлинение | 20 % |
| Твёрдость | 128 HB |
Интервал плавления — всего 4 °C, поэтому припой ведёт себя почти как чистый металл: плавится и затвердевает быстро.
Подготовка
Детали очищают от окалины, ржавчины и масла. Справочные источники рекомендуют зазор 0,05–0,2 мм.
Нагрев
Нагревают газовой горелкой, ТВЧ или в печи немного выше ликвидуса 880 °C. Перегрев сверх необходимого ведёт к испарению цинка, пористости и изменению состава шва.
Флюс
Пайка — только с флюсом для твёрдой пайки: бура, борный ангидрид или их смеси. Остатки после пайки удаляют горячей водой и механически.
С чем совместим
- углеродистые стали;
- медь, томпак, бронза;
- латуни с высокой температурой плавления. Солидус основного металла должен быть заметно выше 880 °C.
На что обратить внимание
- Свинец и железо в ГОСТ — это примеси с верхним пределом (Pb ≤0,5 %, Fe ≤0,1 %), а не легирующие элементы. По соглашению с потребителем ГОСТ позволяет снизить содержание меди и примеси свинца. Оговаривайте это в договоре.
- Для латуней с медью до 68 % ГОСТ предусматривает не ПМЦ-54, а ПМЦ-36 с ликвидусом 825 °C. Для медных сплавов с медью более 68 % в ГОСТ есть ПМЦ-48.
- Работайте с вытяжкой: при перегреве выделяются пары оксида цинка.
- марку ПМЦ54 и ГОСТ 23137-78;
- форму и размер прутка;
- основные материалы соединения, например сталь 20 — медь М1 или бронза — бронза;
- согласовано ли пониженное содержание меди или свинца. ГОСТ допускает это по соглашению сторон;
- требование указать в сертификате фактическое содержание меди, железа и свинца.
Специальные
Похожие марки
Вопросы