Специальные
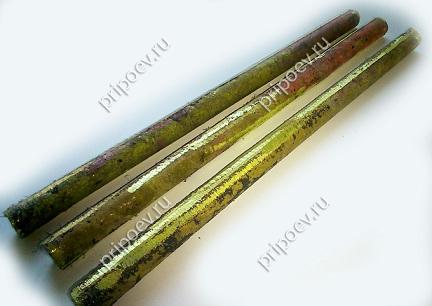
Припой Алармет 211
Пайка штуцеров компрессоров, стальных тонкостенных изделий
Плавление800–830 °C
Свинецнет
Формы1 вид
Партияот 10 кг
Характеристики
Припой Алармет 211: технические данные
- Состав
- Медь 56%
- Цинк 36%
- Олово 7%
- Никель 1%
- Температура плавления
- 800–830 °C
- Формы выпуска
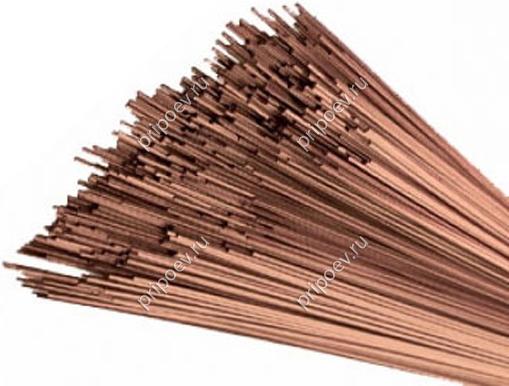
- проволока
- Диаметр, мм
- 1,5, 2
- Применение
- Пайка штуцеров компрессоров, стальных тонкостенных изделий
- Содержит свинец
- нет
- Солидус
- 800 °C
- Ликвидус
- 830 °C
- Предел прочности при растяжении
- 240–260 МПа
- Температура пайки
- 850–890 °C
- Прочность на срез по стали
- 120–140 МПа
- Формы
- проволока/пруток 1,0–2,4 мм и лента 0,4 мм × 10 или 20 мм
- Флюс
- обязателен (для твёрдой пайки)
- Возможное ТУ производителя
- ТУ 1733-013-17228138-2006 (по диссертации)
Состав
- CuМедь 56%
- ZnЦинк 36%
- SnОлово 7%
- NiНикель 1%
Температура плавления
800–830 °C
03006009001200
Алармет 211 плавится в интервале 800–830 °C, это твёрдый припой. Близкие по температуре: П 21 (800–830 °C), П-21 (800–830 °C), ПМЦ-36 (800–825 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют Алармет 211
Алармет 211 (АЛАРМет-211) — медно-цинковый припой с оловом и никелем производства ЗАО «АЛАРМ». В отличие от медно-фосфорных марок он подходит для пайки стали, в том числе в паре с медью. Поэтому его берут там, где ПМФ и П-14 неприменимы:
- пайка стальных штуцеров компрессоров с медными трубками;
- стальные тонкостенные изделия;
- соединения меди и медных сплавов, никеля и никелевых сплавов, а также их сочетаний со сталью.
По данным карточки продавца холодильного оборудования (aholod.ru), состав такой: медь 55–57 %, олово 6,7–7,3 %, никель 0,7–1,4 %, цинк — остальное. Температура плавления — 800–830 °C, температура пайки — 850–890 °C. Прочность на разрыв по стали — 240–260 МПа, на срез — 120–140 МПа (испытания по ГОСТ 28830-90).
Подготовка
Сталь очищают от окалины, ржавчины и масла до металлического блеска. Медные детали обезжиривают. Зазор — капиллярный, равномерный. На стальных штуцерах особенно важна чистота: оксиды железа припой не смачивает.
Нагрев
Нагревают газовой горелкой или ТВЧ до 850–890 °C. Сначала прогревают более массивную деталь (обычно стальную), затем подают припой. Перегрев выше рабочего интервала приводит к испарению цинка: появляются белый дым, пористость и обеднение шва цинком.
Флюс
Пайка — только с флюсом для твёрдой пайки (на основе буры и борных соединений), самофлюсования, как у медно-фосфорных припоев, здесь нет. Остатки флюса после пайки удаляют горячей водой и механически.
С чем совместим
- углеродистая сталь — медь, сталь — сталь;
- медь, латуни, бронзы;
- никель и медно-никелевые сплавы.
На что обратить внимание
- Состав в разных источниках расходится. В диссертации по производству припоев ЗАО «АЛАРМ» (2017) марка П211 указана как Cu 57–59 %, Sn 3–4 %, Ni 1–1,5 %, B 0,05–0,25 %, Al 0,01–0,2 %, Zn — остальное, по ТУ 1733-013-17228138-2006. Перед заказом попросите у производителя действующие ТУ и сверьте сертификат.
- Верхнюю границу 890 °C не принимайте за ликвидус: это граница температуры пайки, а плавится припой при 800–830 °C.
- Припой содержит цинк, поэтому работайте с вытяжкой.
- марку «Алармет 211» и номер ТУ из сертификата производителя;
- форму: проволока, пруток или лента. Для проволоки укажите диаметр, для ленты — толщину и ширину;
- основные материалы соединения (например, сталь 20 — медь М1), чтобы мы проверили, подходит ли марка;
- нужен ли флюс в комплекте поставки.
Специальные
Похожие марки
Вопросы