Баббиты · ГОСТ 1320-74
Баббит Б-16
Заливка подшипников пароходов, тепловозов, электровозов

Плавление240–410 °C
СтандартГОСТ 1320-74
Формы1 вид
Партияот 10 кг
Характеристики
Баббит Б-16: технические данные
- Стандарт
- ГОСТ 1320-74
- Состав
- Олово 15,0-17,0%
- Сурьма 15,0-17,0%
- Медь 1,5-2,0%
- Свинец остальное
- Температура плавления
- 240–410 °C
- Формы выпуска
- чушка
- Применение
- Заливка подшипников пароходов, тепловозов, электровозов
- Солидус
- 240 °C
- Ликвидус
- 410 °C
- Плотность
- 9,29 г/см³
- Твёрдость по Бринеллю
- 30 HB
- Зарубежный аналог
- близкий: ISO 4381 PbSb15Sn10 (Sn 9–11 %, т. е. олова меньше) — не эквивалент
- Примеси, не более, %
- Fe ≤0,08; As ≤0,20; Zn ≤0,07; Bi ≤0,10; Al ≤0,010
- Температура заливки (ГОСТ 1320-74, справ.)
- 480–500 °C
- Предел текучести при сжатии
- 8,6 кгс/мм²
- Предел прочности при сжатии
- 14,7 кгс/мм²
- Условия работы (прил. 1 ГОСТ)
- спокойная нагрузка 100 кгс/см², окружная скорость 30 м/с, рабочая температура 70 °C
- Форма
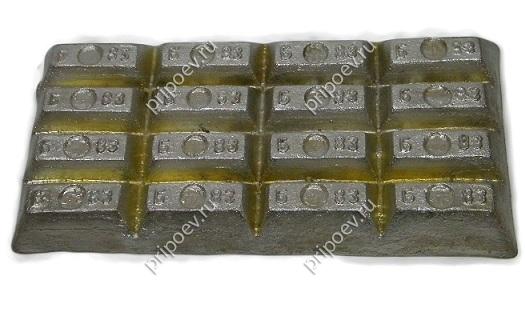
- чушки массой не более 22 кг
Состав
- PbСвинец остальное
- SnОлово 15,0–17,0%
- SbСурьма 15,0–17,0%
- CuМедь 1,5–2,0%
Температура плавления
240–410 °C
03006009001200
Б-16 плавится в интервале 240–410 °C, это мягкий сплав. Близкие по температуре: Б-83 (240–370 °C), Б-88 (320 °C), БС6 (247–280 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют баббит Б16
Б16 — свинцово-оловянный баббит по ГОСТ 1320-74: олова 15,0–17,0 %, сурьмы 15,0–17,0 %, меди 1,5–2,0 %, остальное свинец. Олова в нём в пять раз меньше, чем в Б83, поэтому сплав заметно дешевле. Его ставят туда, где нагрузка спокойная, а скорость умеренная.
По справочному приложению 1 ГОСТ:
- моторно-осевые подшипники электровозов;
- подшипники путевых машин;
- детали паровозов.
Условия работы: спокойная нагрузка, удельное давление до 100 кгс/см², окружная скорость до 30 м/с, рабочая температура до 70 °C. Ударную нагрузку ГОСТ для Б16 не предусматривает.
Свойства по ГОСТ 1320-74 (справочные)
| Параметр | Значение |
|---|---|
| Плотность | 9,29 г/см³ |
| Твёрдость при 20 °C | 30 HB |
| Начало плавления / плавление | 240 / 410 °C |
| Температура заливки | 480–500 °C |
| Предел текучести / прочности при сжатии | 8,6 / 14,7 кгс/мм² |
Примеси, не более, %: Fe 0,08; As 0,20; Zn 0,07; Bi 0,10; Al 0,010.
Как заливать
- Подготовка вкладыша: удалить старый баббит, обезжирить, протравить и облудить рабочую поверхность. Без полуды сцепление баббита со сталью или бронзой резко падает.
- Плавка: под слоем древесного угля или флюса, чтобы сократить угар олова и сурьмы. Перегрев ускоряет окисление и ликвацию.
- Температура заливки по справочному приложению 2 ГОСТ 1320-74 — 480–500 °C. Вкладыш перед заливкой подогревают.
- После заливки — контроль сцепления простукиванием или ультразвуком, затем механическая обработка с припуском.
На что обратить внимание
- Интервал кристаллизации широкий (240–410 °C). Охлаждение должно быть направленным, иначе сурьмянистые кристаллы всплывают и слой получается неоднородным.
- Свинец — около двух третей массы. Нужна вытяжка, перчатки, отдельный инструмент. Не смешивайте Б16 с оловянными баббитами в одном тигле.
- По массе Б16 тяжелее Б83 (9,29 против 7,38 г/см³), это нужно учитывать при пересчёте потребности.
Баббиты
Похожие марки
Вопросы