Проволока · ГОСТ 15527-2004 (марка); сварочная проволока — ГОСТ 16130-90
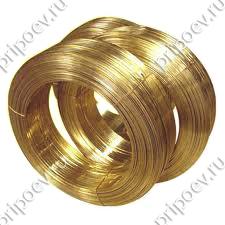
Проволока латунная ЛО60-1
СтандартГОСТ 15527-2004 (марка); сварочная проволока — ГОСТ 16130-90
Формы1 вид
Партияот 10 кг
Характеристики
Проволока латунная ЛО60-1: технические данные
- Стандарт
- ГОСТ 15527-2004 (марка); сварочная проволока — ГОСТ 16130-90
- Состав
- Медь 59,0-61,0%
- Олово 1,0-1,5%
- Цинк остальное
- Формы выпуска
- проволока
- Диаметр, мм
- 0,8, 1, 1,2, 1,6, 2, 3, 4, 5
- Плотность
- 8,4 г/см³
- Зарубежный аналог
- близкий: оловянная латунь CuZn39Sn1 (EN CW719R), ориентировочно
- Примеси, не более, %
- Fe ≤0,1; Pb ≤0,3; Sb ≤0,005; Bi ≤0,002; P ≤0,01; прочие ≤1,0
- Назначение по ГОСТ 16130-90
- газовая сварка латуни и наплавка на углеродистую сталь
- Диаметры проволоки по ГОСТ 16130-90
- 0,8–8,0 мм
- Прутки
- 6,0 и 8,0 мм, длина 1–5 м
- Состояние
- мягкое (М) или твёрдое (Т)
- Масса мотка (нормальная)
- 5 кг для 0,8–2,0 мм, 10 кг для 2,5–4,0 мм, 20 кг для 5,0–8,0 мм
Состав
- CuМедь 59,0–61,0%
- ZnЦинк остальное
- SnОлово 1,0–1,5%
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют латунную проволоку ЛО60-1
ЛО60-1 — оловянная латунь по ГОСТ 15527-2004: меди 59,0–61,0 %, олова 1,0–1,5 %, остальное цинк. Сварочную проволоку из ЛО60-1 выпускают по ГОСТ 16130-90 «Проволока и прутки из меди и сплавов на медной основе сварочные». ГОСТ называет её назначение прямо: газовая сварка латуни и наплавка на углеродистую сталь.
- газовая сварка изделий из латуни;
- наплавка латунного слоя на углеродистую сталь;
- пайка-сварка стали, чугуна и меди латунным присадочным металлом (по технологии предприятия).
Олово улучшает коррозионную стойкость латуни, в том числе в морской воде.
Состав и сортамент
| Параметр | Значение |
|---|---|
| Медь | 59,0–61,0 % |
| Олово | 1,0–1,5 % |
| Цинк | остальное |
| Fe / Pb / P, не более | 0,1 / 0,3 / 0,01 % |
| Sb / Bi, не более | 0,005 / 0,002 % |
| Плотность (расчётная) | 8,4 г/см³ |
| Диаметр проволоки | 0,8–8,0 мм |
| Прутки | 6,0 и 8,0 мм, длина 1–5 м |
| Состояние | мягкое (М) или твёрдое (Т) |
Как сваривать и наплавлять
- Пламя для латуни — с избытком кислорода: оно уменьшает испарение цинка из ванны.
- Флюс обязателен. Для латуни применяют борсодержащие флюсы, их наносят на кромки и на пруток.
- Кромки зачищают до металлического блеска. При наплавке на сталь поверхность также обезжиривают.
- После сварки остатки флюса удаляют горячей водой и щёткой.
На что обратить внимание
- Пары цинка ядовиты. Работайте при местной вытяжке, особенно при наплавке больших площадей.
- С твёрдой латунной проволоки по ГОСТ 16130-90 сняты остаточные напряжения. Это снижает риск растрескивания при хранении.
- Масса мотка по ГОСТ зависит от диаметра: 5 кг для 0,8–2,0 мм, 10 кг для 2,5–4,0 мм, 20 кг для 5,0–8,0 мм.
Проволока
Похожие марки
Вопросы