Припои ПОС
Припой ПОС-25
Пайка и лужение изделий машиностроения.
Плавление183–268 °C
Свинецсодержит
Формы5 видов
Партияот 10 кг
Характеристики
Припой ПОС-25: технические данные
- Состав
- Олово 25%
- Свинец 75%
- Температура плавления
- 183–268 °C
- Формы выпуска
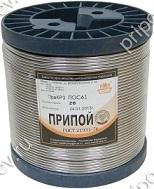
- проволока, пруток, трубка, чушка, порошок
- Диаметр, мм
- 0,5, 0,8, 1, 1,2, 1,6, 1,8, 2, 3, 4, 5, 6, 8, 10, 12
- Применение
- Пайка и лужение изделий машиностроения.
- Содержит свинец
- да
- Солидус
- 183 °C
- Ликвидус
- 268 °C
Описание
Что такое ПОС-25
ПОС-25 — низкооловянный припой с номинальным составом 25 % олова и 75 % свинца (Sn25Pb75). Бессурьмянистой марки «ПОС 25» в действующих ГОСТ 21930-76 / 21931-76 нет. В ГОСТ есть только ПОССу 25-0,5 (сурьмы 0,05–0,5 %) и ПОССу 25-2 (сурьмы 1,5–2,0 %). Бинарного аналога Sn25Pb75 в ISO 9453 тоже нет: ISO-сплав с 25 % олова (№ 136, Pb74Sn25Sb1) содержит сурьму. Состав и документ конкретной партии смотрите в сертификате производителя.
Где применяют
- заполнение вмятин, неровностей и стыков на стальных панелях (рихтовка «по-свинцовому»): широкий интервал кристаллизации позволяет разглаживать припой лопаткой;
- пайка и лужение деталей из стали, меди и латуни, где нагрев до 300–350 °C допустим;
- пайка свинцовых деталей и оболочек, когда нужен припой с высоким содержанием свинца;
- грубые технические швы, где важна экономия олова, а не внешний вид.
Температура плавления и сравнение
| Сплав | Солидус, °C | Ликвидус, °C | Источник |
|---|---|---|---|
| Sn25Pb75 (ПОС-25) | 183 | 268 | Kester, AIM |
| ПОССу 25-0,5 | 183 | 266 | ГОСТ 21930-76 |
| ПОССу 25-2 | 185 | 260 | ГОСТ 21930-76 |
Плотность, прочность и электросопротивление для бессурьмянистого Sn25Pb75 в прочитанных источниках не приведены. Для справки: у ПОССу 25-0,5 по ГОСТ плотность 10,0 г/см³ и твёрдость 13,6 HB.
Как паять и лудить
Ориентир по температуре — 310–350 °C (на 40–80 °C выше ликвидуса). При заполнении неровностей поверхность сначала очищают до блеска механически или травлением, промывают и сушат. Затем прогретое место облуживают с активным флюсом и смывают остатки флюса. Только после этого наносят припой, доводя его до пастообразного состояния, примерно между 183 и 268 °C. Его распределяют деревянной лопаткой, смазанной воском или маслом, и после остывания обрабатывают абразивом. Перегрев выше ликвидуса делает припой жидким, и он стекает с вертикальной поверхности.
Какую форму выпуска выбрать
- Пруток — основной вариант для рихтовки и пайки горелкой.
- Проволока без флюса — для паяльника и точечной работы.
- Чушка — для тиглей лужения.
- Порошок или паста — для лужения больших поверхностей перед заполнением.
Чем отличается от соседних марок
В сравнении с ПОС-30 (ликвидус около 258 °C) ПОС-25 полностью плавится примерно на 10 °C позже. Интервал «пастообразного» состояния у него шире, около 85 °C против 75 °C, поэтому для заполнения вмятин он удобнее. В сравнении с ПОС-20 (183–280 °C) ПОС-25 немного легкоплавче, а олова в нём больше, поэтому он лучше смачивает сталь.
Хранение и безопасность
- Около 75 % свинца. При шлифовке и зачистке шва образуется свинцовая пыль. Нужны респиратор, местная вытяжка и влажная уборка. Шлифовальная пыль — опасный отход.
- Не применяйте для изделий, контактирующих с пищей и питьевой водой.
Частые ошибки
- Указывать ПОС-25 температуру 260 °C. Это ликвидус сурьмянистого ПОССу 25-2. Для бессурьмянистого Sn25Pb75 источники дают 183–268 °C.
- Наносить припой на неочищенную или необлуженную поверхность. Через время слой отслаивается.
- Шлифовать шов всухую без вытяжки.
Припои ПОС
Похожие марки
Вопросы