Специальные
Припой П250А
Пайка погружением алюминиевых проводов с алюминиевыми и медными наконечниками.
Плавление199–250 °C
Свинецнет
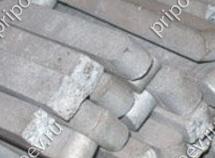
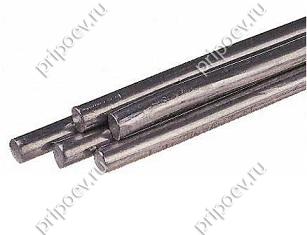
Формы2 вида
Партияот 10 кг
Характеристики
Припой П250А: технические данные
- Состав
- Олово 79-81%
- Цинк 19-21%
- Медь не более 0,15%
- Температура плавления
- 199–250 °C
- Формы выпуска
- пруток, чушка
- Диаметр, мм
- 12
- Применение
- Пайка погружением алюминиевых проводов с алюминиевыми и медными наконечниками.
- Для пайки
- алюминий
- Содержит свинец
- нет
- Солидус
- 199 °C
- Ликвидус
- 250 °C
- Плотность
- 7,3 г/см³
- Зарубежный аналог
- близкий по составу: Sn80Zn20 (ПОЦ-80)
- Примеси, не более, %
- Cu ≤0,15 (в справочной таблице медь указана как компонент «0,15»)
- Температура пайки
- 300 °C
- Назначение по справочнику
- лужение и пайка погружением алюминиевых проводов
Описание
Где применяют припой П250А
П250А — оловянно-цинковый мягкий припой для алюминия. Его ещё называют ПОЦ-80 или ПОЦ-80/20. По справочным данным в нём 79–81 % олова, 19–21 % цинка и до 0,15 % меди. Цифра 250 в марке — температура полного расплавления, °C. Рекомендуемая температура пайки — около 300 °C.
- лужение концов алюминиевых проводов;
- пайка погружением алюминиевых проводов с алюминиевыми и медными наконечниками;
- пайка тонкостенных алюминиевых деталей паяльником или горелкой.
Характеристики
| Параметр | Значение |
|---|---|
| Начало плавления (эвтектика Sn–Zn) | 199 °C |
| Полное расплавление | 250 °C |
| Температура пайки | около 300 °C |
| Плотность | 7,3 г/см³ |
Иногда П250А описывают «температурой 250–300 °C». Правильнее так: плавиться сплав начинает при 199 °C, полностью жидким становится при 250 °C, а 300 °C — рабочая температура пайки.
Как паять
Главная трудность при пайке алюминия — оксидная плёнка, которая восстанавливается сразу после зачистки. Поэтому схема такая:
- Зачистить место пайки и сразу нанести флюс для низкотемпературной пайки алюминия. Можно разрушать плёнку под слоем расплавленного припоя: скребком, жалом паяльника или ультразвуком.
- Прогреть деталь до температуры пайки. На массивной детали паяльник не справится — нужна горелка или ванна.
- Лужение проводов ведут окунанием в ванну с припоем. После лужения провод можно паять обычным способом, в том числе к меди.
- Остатки активного флюса для алюминия коррозионно опасны, их смывают сразу после пайки.
С чем совместим
Алюминий и его сплавы, медь, латунь, луженые поверхности. Соединение алюминия с медью П250А позволяет, но такой узел надо защищать от влаги: в паре алюминий–медь возникает гальваническая коррозия.
На что обратить внимание
- В составе нет свинца и кадмия. Это отличает П250А от припоев типа АВИА.
- Цинк окисляется на воздухе. Ванну с расплавом держите под слоем флюса или регулярно снимайте окислы.
- ГОСТ на марку нет, выпуск идёт по ТУ производителя. Состав партии сверяйте с сертификатом.
- марку и, если есть, номер ТУ, по которому припой заложен в вашей документации;
- форму выпуска и размер: диаметр или сечение прутка, длину, массу чушки;
- требования к сертификату: фактический химсостав, при необходимости — температура плавления партии;
- объём и график поставок, если припой нужен регулярно: так проще держать одну партию на серию изделий.
Хранение
Храните припой в сухом закрытом помещении, в упаковке производителя. Цинк и алюминий во влажном воздухе покрываются окисной плёнкой. Перед пайкой такой пруток стоит протереть или зачистить, иначе окислы попадут в шов.
Специальные
Похожие марки

Вопросы