Специальные
Припой 35А
Пайка алюминия и его сплавов.
Плавление545 °C
Свинецнет
Формы1 вид
Партияот 10 кг
Характеристики
Припой 35А: технические данные
- Состав
- Алюминий 72%
- Медь 21%
- Кремний 7%
- Температура плавления
- 545 °C
- Формы выпуска
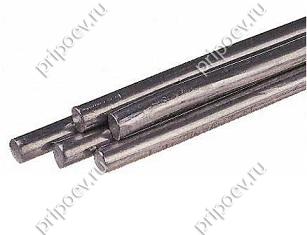
- пруток
- Диаметр, мм
- 6
- Применение
- Пайка алюминия и его сплавов.
- Для пайки
- алюминий
- Содержит свинец
- нет
- Ликвидус
- 540 °C
- Предел прочности при растяжении
- 140 МПа
Состав
- AlАлюминий 72%
- CuМедь 21%
- SiКремний 7%
Температура плавления
545 °C
03006009001200
35А плавится при 545 °C, это твёрдый припой. Близкие по температуре: 34А (525 °C), ПМФСу 92-6-2 (600–650 °C), П-81 (630–660 °C).
Данные справочные. Точный состав партии указан в сертификате производителя.
Описание
Где применяют припой 35А
35А — твёрдый припой на алюминиевой основе системы алюминий–медь–кремний. Его используют для пайки изделий из алюминия и алюминиевых сплавов, когда от шва нужна механическая прочность выше, чем дают оловянно-цинковые припои. Номинальный состав в справочной литературе: около 72 % алюминия, 21 % меди, 7 % кремния. Температура плавления — около 540 °C, предел прочности при растяжении — порядка 140 МПа.
Нормативный документ (ГОСТ, ОСТ или ТУ) с допусками по составу для марки 35А в открытых источниках мы не нашли. Поэтому химсостав и температуры для конкретной партии берите из сертификата и ТУ производителя.
- пайка тонкостенных алюминиевых конструкций и трубопроводов;
- теплообменная аппаратура;
- ремонтная пайка алюминиевых деталей.
Чем отличается от 34А
34А (А34) содержит 27–29 % меди и 5,5–6,5 % кремния и плавится около 525 °C. В 35А меньше меди и больше алюминия, поэтому припой плавится при более высокой температуре. Это сужает круг основных металлов: зазор между температурой пайки и солидусом алюминиевого сплава становится ещё меньше. Взамен шов получается менее хрупким. Если основной металл позволяет, 34А проще в работе.
Как паять
- Подготовка: обезжирить, удалить оксидную плёнку щёткой из нержавеющей стали или травлением непосредственно перед сборкой.
- Флюс: фторидно-хлоридный, рассчитанный на высокотемпературную пайку алюминия. Флюс должен расплавиться и стать активным раньше, чем расплавится припой.
- Нагрев: горелка, печь или соляная ванна. Деталь прогревают целиком, пруток подают к нагретому зазору, а не плавят пламенем.
- После пайки: смыть остатки флюса горячей водой, иначе хлориды вызывают коррозию шва.
С чем совместим
Только алюминий и алюминиевые сплавы, у которых солидус заметно выше температуры пайки. Перед запуском серии проверьте по справочнику или паспорту материала солидус основного сплава. Для меди и сталей припой не предназначен.
На что обратить внимание
- В разных справочниках температура плавления указана как 540 и 545 °C. Ориентируйтесь на паспорт партии.
- Сам припой хрупкий, поэтому прутки не гнут и защищают от ударов при транспортировке.
- При заказе указывайте сечение или диаметр прутка и длину.
- марку и, если есть, номер ТУ, по которому припой заложен в вашей документации;
- форму выпуска и размер: диаметр или сечение прутка, длину, массу чушки;
- требования к сертификату: фактический химсостав, при необходимости — температура плавления партии;
- объём и график поставок, если припой нужен регулярно: так проще держать одну партию на серию изделий.
Хранение
Храните припой в сухом закрытом помещении, в упаковке производителя. Цинк и алюминий во влажном воздухе покрываются окисной плёнкой. Перед пайкой такой пруток стоит протереть или зачистить, иначе окислы попадут в шов.
Специальные
Похожие марки
Вопросы